
Üretim Verimliliği ve OEE
Makine duruşu, çevrim süresi ve darboğazı görüntüden ölçün.
Çoğu tesiste OEE, vardiya sonunda elle doldurulan bir formdur. Elle doldurulan her form, gerçeğin yuvarlanmış hâlidir.
Görüntü işleme, makinenin çalışıp çalışmadığını, duruşun ne kadar sürdüğünü ve hangi istasyonun hattı yavaşlattığını PLC’ye dokunmadan ölçer. Duruş nedeni operatör tarafından tek dokunuşla etiketlendiğinde, kayıp zaman tahmin olmaktan çıkıp bütçelenebilir bir kaleme dönüşür.
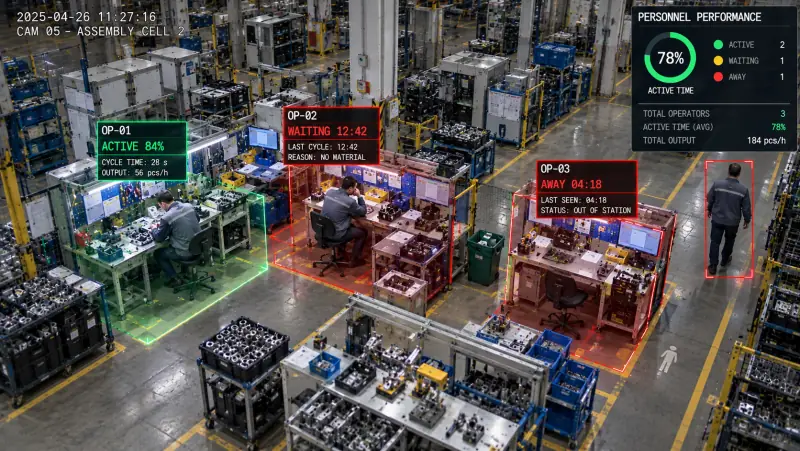 ÜRT-01 · Sahadan kayıtOtomatikSaha kaydı · kare
Nasıl çalışır
Makine çalışıyor mu?
Hareket imzası ve gösterge lambası birlikte değerlendirilir.
Süre ölçülür
Ürün geçişleri sayılır; çevrim süresi ve sapması hesaplanır.
Hat dengesi
İstasyonlar karşılaştırılır; hattı yavaşlatan nokta işaretlenir.
Kayıp zamanın adı konulduğunda küçülür
OEE’nin değeri skorun kendisinde değil, kırılımındadır. Duruşun %38’inin kalıp değişiminden, %21’inin malzeme beklemesinden geldiğini görmek, iyileştirme bütçesinin nereye gideceğini tartışmasız hale getirir. Ölçüm otomatik olduğu için karşılaştırma vardiyalar ve hatlar arasında adil kalır.
| Kalıp / ayar değişimi | %38 |
| Malzeme bekleme | %21 |
| Arıza | %17 |
| Mola devri | %13 |
| Kalite müdahalesi | %11 |
Ayar değişimi süresinin yarıya indirilmesi, tek başına OEE’ye yaklaşık 6 puan katkı veriyor.
| H1 | 76 |
| H2 | 78 |
| H3 | 79 |
| H4 | 81 |
| H5 | 82 |
| H6 | 84 |
| H7 | 85 |
| H8 | 85 |
Artış ekipman yatırımından değil, görünür hale gelen duruşların planlanmasından geliyor.
OEE’nin üç bileşeni görüntüden nasıl çıkarılır
OEE, kullanılabilirlik, performans ve kalite oranlarının çarpımıdır; üretim operasyonları göstergelerini tanımlayan ISO 22400-2 de OEE’yi bu üç bileşenle tanımlar. Formül aynı kalır, değişen verinin nereden geldiğidir. Hesabın adım adım anlatımı OEE nasıl hesaplanır yazısında.
Duruş doğru sınıflanır
Vardiya takvimi, mola ve planlı bakım pencereleri tanımlanır; bu aralıklardaki duruş planlı sayılır, gerisi kayıp olarak işlenir. Başlangıç ve bitiş zamanı sistemden, neden bilgisi operatörden gelir.
Çevrim ideal süreyle karşılaştırılır
İdeal çevrim süresi ürün reçetesine göre tanımlanır. Ölçülen çevrim bununla karşılaştırıldığında hız kaybı ve forma hiç girmeyen kısa duruşlar ayrı ayrı görünür.
Ret kasası izlenir
Hatalı parçanın bırakıldığı ret kasası ya da kanalı izlenir; parça hattan ayrıldığında sayılır. Kusurun kendisini bulmak ayrı bir makine görüşü işidir: yüzey ve kusur denetimi.
Tek kare olay üretmez: durum değişikliği ardışık karelerde doğrulandıktan sonra kayda geçer. Makinenin önünden geçen bir forklift ya da kadrajı bir anlığına kapatan operatör duruş olarak yazılmaz.
Kamera mı, PLC / MES mi?
Makinenin çalışma durumu ve sayacı PLC’den okunabiliyorsa adet ve çevrim süresini en kesin veren kaynak PLC’dir. PLC’si olmayan ya da verisine erişilemeyen eski makinelerde, manuel istasyonlarda ve duruşun nedeninin ancak görüntüde anlaşıldığı yerlerde kamera öne çıkar. Çoğu tesiste ikisi birlikte kullanılır: PLC verisi varsa kameranın ürettiği durum bilgisiyle birleştirilir ve iki kaynak birbirini doğrular. MES tarafında OEE hesabı ISA-95 modelinin üretim operasyonları katmanında yapılır; kamera bu katmana yeni bir veri kaynağı olarak bağlanır.
| Kriter | PLC / MES sinyali | Kamera (bu çözüm) |
|---|---|---|
| Veri kaynağı | Makinenin kendi sinyalleri: çalışma biti, parça sayacı, alarm kodu | Makineyi ve istasyonu gören sabit kamera: hareket, gösterge lambası, ürün geçişi, ret kasası |
| En iyi ölçtüğü | Kesin adet, milisaniye düzeyinde çevrim süresi, arıza türü | Duruşun görsel bağlamı, makine dışı bekleme nedenleri, manuel istasyon süreleri |
| Kör kaldığı yer | Makine dışı duruş nedenleri; PLC’siz ya da verisine erişilemeyen makineler | Çok hızlı hatlarda adet; makinenin iç durumu ve alarm kodları; kapanan görüş alanı |
| Gerektirdiği | PLC’ye en az salt okuma erişimi, makine bazında etiket envanteri, ağ geçidi | Uygun açıda kamera, eşik kalibrasyonu; PLC erişimi gerekmez |
| Manuel istasyon | Okunacak sinyal yoktur; operatör girişine kalır | Görüş alanı yeterliyse doğrudan ölçülür |
Protokoller (OPC UA, Modbus, MQTT), maliyet kalemleri ve KVKK dahil ayrıntılı karşılaştırma: Kamerayla OEE mi, PLC/MES ile OEE mi? Karar rehberi.
Hangi tesiste uygun, hangisinde tek başına yetmez
- Makine parkı karışık; bir kısmında okunabilir PLC verisi yok. Uygun açıdaki tek kamera yan yana duran birden çok makineyi görebilir.
- Dikim, elle montaj ve paketleme gibi operatörün hızına bağlı manuel istasyonlar.
- Duruş raporlarında “diğer” ya da “bekleme” payı yüksek: sorun sinyalin yokluğu değil, nedenin bilinmemesi.
- OEE bugün vardiya sonu formuyla tutuluyor ve kısa duruşlar kayda girmiyor.
- Çok hızlı hat, küçük parça ya da bir çevrimde birden çok parça: adet için PLC sayacı ya da encoder senkronlu ürün tanıma ve sayım daha doğru.
- Kapalı kabin içinde ya da makine gövdesinin arkasında kalan hareket: kamera görmediğini ölçemez.
- Arıza türü ve alarm kodu gerekiyorsa: bu bilgi PLC’dedir, görüntüden okunmaz.
- Sürekli tur atan PTZ kameralar: kadraj değiştikçe referans kaybolur.
Kurulum nasıl ilerler
Kamera uygunluğu
Her istasyon için kadrajda hareketli bölge, kule lambası ve ürün çıkışının birlikte görünüp görünmediği kontrol edilir. Mevcut kamera yetiyorsa RTSP akışı kullanılır, yetmiyorsa istasyona bakan ek kamera önerilir.
Vardiya ve duruş kodları
Vardiya takvimi, planlı duruşlar ve ürün bazında ideal çevrim süresi tanımlanır. Duruş nedeni kod listesi MES’teki listeyle aynı tutulur; aksi hâlde iki sistem aynı duruşu farklı adla raporlar.
Eşikler sahada ayarlanır
Kaç saniyelik hareketsizliğin duruş sayılacağı ve planlı molanın nasıl ayrılacağı pilot süresince sizin hattınızda kalibre edilir.
Veri mevcut sisteme akar
Olaylar zaman damgası, hat ve istasyon kimliğiyle REST API ve MQTT üzerinden yayınlanır; MES, ERP/SAP ve Power BI’a bağlanır. Saha için vardiya panosu görünümü vardır.
Kullanım senaryoları
Pres hattı
Kalıp değişimi ve duruş analizi.
Dikim hattı
İstasyon bazlı çevrim süresi.
Paketleme
Hat hızı ve darboğaz tespiti.
Manuel istasyon
Operatör aktif süresi ölçümü.
Teknik gereksinim
| Kamera | Makine ve istasyonu net gören sabit kamera |
| Sensör | Gerekmez; mevcut PLC verisi varsa birleştirilebilir |
| Çıktı | OEE, kullanılabilirlik, performans, kalite kırılımı |
| Sunucu | GPU’lu tek sunucu tipik olarak 8–16 kamerayı gerçek zamanlı işler; görüntü tesis içinde kalır |
| Entegrasyon | MES, ERP/SAP, Power BI, REST API |
| Panel | Saha ekranı için vardiya panosu görünümü |
Sık sorulan sorular
Üretim Verimliliği ve OEE nasıl çalışır?
Çoğu tesiste OEE, vardiya sonunda elle doldurulan bir formdur. Elle doldurulan her form, gerçeğin yuvarlanmış hâlidir.
Mevcut kameralarımız bu çözüm için uygun mu?
Gereken kamera özelliği: Makine ve istasyonu net gören sabit kamera. Kurulum öncesi kamera envanterinizi ücretsiz değerlendiriyor, uygun olan noktaları ve gerekirse eklenmesi gereken kamerayı raporluyoruz.
Hangi sonuçları ve göstergeleri sağlar?
Temel göstergeler: Duruş ve çevrim süresi kaydı: Otomatik; İstasyon aktif çalışma süresi: 46,8 sn; Hatta takılan yeni sensör: 0. Ayar değişimi süresinin yarıya indirilmesi, tek başına OEE’ye yaklaşık 6 puan katkı veriyor. Eşikler pilot süresince sizin sahanızda kalibre edilir.
Hangi sistemlerle entegre olur?
MES, ERP/SAP, Power BI, REST API. Olaylar REST API ve MQTT üzerinden yayınlandığı için mevcut MES, ERP, VMS ve alarm altyapınıza bağlanır.
PLC ve MES’imiz var; kameraya neden ihtiyaç olsun?
PLC makinenin durduğunu bildirir, ama durmanın malzeme beklemesinden mi, ayardan mı, operatörün istasyonda olmamasından mı kaynaklandığını bildirmez; bu duruşlar çoğu zaman “diğer” koduna düşer. Kamera duruş anının klibini ve bağlamını ekler, PLC’si olmayan makineleri ve manuel istasyonları da kapsar. PLC verisi varsa iki kaynak birleştirilir.
Kamera hangi durumda tek başına yeterli olmaz?
Çok hızlı hatlarda, küçük parçada ya da bir çevrimde birden çok parça çıkan makinelerde adet sayımı PLC sayacı kadar güvenilir olmayabilir. Kapalı kabin içindeki hareket, makinenin iç durumu ve alarm kodları da görüntüden okunamaz. Bu noktalarda PLC verisi ya da encoder senkronlu sayım birlikte kullanılır.
KVKK açısından uygun mu?
Varsayılan kurulumda görüntü tesis içindeki (on-premise) sunucuda işlenir ve ham video buluta gönderilmez; istenirse işleme bulutta da yapılabilir. Yüz tanıma kullanılmaz; analitik çıktılar anonimdir ve olay klipleri tanımlı saklama süresi sonunda otomatik silinir.