
Yüzey ve Kusur Denetimi
Çizik, kaynak hatası, gözenek ve yırtığı hat hızında yakalayın.
Yüzey kusuru gözle bakıldığında bulunabilir; hat hızında ve her parçada bulunabilir olması ise bir aydınlatma ve model problemidir.
Sistem kusurun kendisini değil kusurun ışıkla nasıl davrandığını kullanır: darbeli halka, karanlık alan veya açılı aydınlatma ile çizik, gözenek, kaynak boşluğu ve yırtık kontrast kazanır. Ardından anomali tabanlı bir model sağlam yüzeyi öğrenip ondan sapan her bölgeyi işaretler; böylece daha önce hiç görülmemiş kusur tipleri de yakalanır. Karar OK/NOK sinyali olarak PLC tarafına milisaniyeler içinde iletilir.
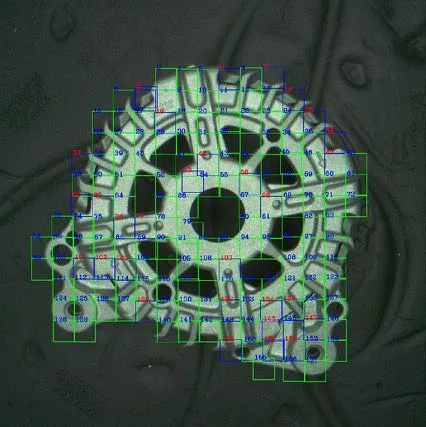 END-01 · Sahadan kayıt0,05 mmSaha kaydı · kare
Nasıl çalışır
Kusur ışıkla ortaya çıkarılır
Çizik açılı ışıkta, gözenek karanlık alan aydınlatmasında görünür hale gelir; doğru ışık modelin yarısıdır.
Sağlam yüzey öğrenilir
Model kusur örnekleri değil sağlam yüzeyi öğrenir; sapma haritası kusur adaylarını verir.
Kusur türü ve şiddeti
Aday bölgeler tür ve büyüklüğe göre sınıflandırılır; tolerans dışı olan parça reddedilir.
Kusur hangi kalıpta, hangi vardiyada ve hangi hammadde partisinde çıkıyor?
Yüzey verisinin değeri red oranında değil, kusurun kaynağını göstermesindedir. Aynı kalıptan gelen parçalarda tekrarlayan bir çizik bakım planına, belirli bir partide artan gözenek tedarikçi görüşmesine dönüşür. Denetim maliyet kalemi olmaktan çıkıp süreç düzeltmesinin girdisi olur.
| Çizik / sürtme | %38 |
| Gözenek / boşluk | %24 |
| Kaynak hatası | %17 |
| Leke / kirlilik | %12 |
| Çapak | %9 |
Çizik ve sürtme kusurlarının çoğu üretimde değil elleçleme ve taşıma sırasında oluşuyor; kayıt görüntüleri bu ayrımı kanıtlanabilir hale getiriyor.
| H1 | 4,3 |
| H2 | 4,0 |
| H3 | 3,6 |
| H4 | 3,3 |
| H5 | 3,1 |
| H6 | 2,9 |
| H7 | 2,8 |
| H8 | 2,7 |
Düşüş modelin iyileşmesinden değil, ilk haftalarda görünür hale gelen kök nedenlerin giderilmesinden kaynaklanır.
Kullanım senaryoları
Yüzey ve kaynak denetimi
Sac yüzeyinde çizik, punta ve dolgu kontrolü.
Düzcam kontrolü
Kabarcık, çizik ve dalga hatalarının hat üstü tespiti.
Çapak ve leke
Enjeksiyon parçalarında form ve yüzey kusuru.
Kumaş kusuru
Yırtık, delik ve atkı hatalarının sürekli denetimi.
Yüzey kusur tespiti teknolojisini açıklayan teknik yazıyı okuyun.
Teknik gereksinim
| Kamera | Global shutter endüstriyel kamera; 5–20 MP, hat hızına göre çizgi tarama seçeneği |
| Aydınlatma | Darbeli halka, karanlık alan veya açılı bar aydınlatma; ortam ışığı izole edilir |
| Hassasiyet | Optiğe bağlı olarak 0,05 mm mertebesinde kusur ayırt etme |
| Entegrasyon | PLC dijital çıkış, Profinet/EtherNet-IP, MES kaydı, reddetme aktüatörü |
| Kayıt | Her parçanın görüntüsü ve kararı seri numarasıyla arşivlenir |
Sık sorulan sorular
Yüzey kusur tespiti sistemi nasıl çalışır?
Parça kamera önüne geldiğinde encoder ya da sensör çekimi tetikler, kusur tipine göre seçilmiş darbeli aydınlatma pozlamayla senkron yanar. Sağlam yüzeyi öğrenmiş anomali modeli ondan sapan bölgeleri kusur adayı olarak işaretler; adaylar tür ve büyüklüğe göre sınıflandırılır ve tolerans dışı parça için PLC’ye OK/NOK sinyali milisaniyeler içinde gider. Her parçanın görüntüsü ve kararı seri numarasıyla arşivlenir.
Mevcut kameralarımız bu çözüm için uygun mu?
Gereken kamera özelliği: Global shutter endüstriyel kamera; 5–20 MP, hat hızına göre çizgi tarama seçeneği. Kurulum öncesi kamera envanterinizi ücretsiz değerlendiriyor, uygun olan noktaları ve gerekirse eklenmesi gereken kamerayı raporluyoruz.
Hangi sonuçları ve göstergeleri sağlar?
Temel göstergeler: Ayırt edilebilen en küçük kusur: 0,05 mm; Hat hızında denetim: 60 parça/dk; Parça bazlı kayıt ve izlenebilirlik: %100. Eşikler pilot süresince sizin sahanızda kalibre edilir.
Hangi sistemlerle entegre olur?
PLC dijital çıkış, Profinet/EtherNet-IP, MES kaydı, reddetme aktüatörü. Olaylar REST API ve MQTT üzerinden yayınlandığı için mevcut MES, ERP, VMS ve alarm altyapınıza bağlanır.
KVKK açısından uygun mu?
Varsayılan kurulumda görüntü tesis içindeki (on-premise) sunucuda işlenir ve ham video buluta gönderilmez; istenirse işleme bulutta da yapılabilir. Yüz tanıma kullanılmaz; analitik çıktılar anonimdir ve olay klipleri tanımlı saklama süresi sonunda otomatik silinir.
Bu çözümün bilgilendirici blog yazısını okuyun: Yüzey Kusur Tespiti: 0,05 mm Hassasiyetle Kalite Kontrol →