
Otomotiv Yan Sanayinde Görüntü İşleme: Pres Hattından Sevkiyata Kalite ve İSG
Otomotiv yan sanayinde görüntü işleme: pres ve robot hücresi emniyeti, 0,05 mm kaynak kusuru, poka-yoke montaj ve DataMatrix izlenebilirliği tek altyapıda.
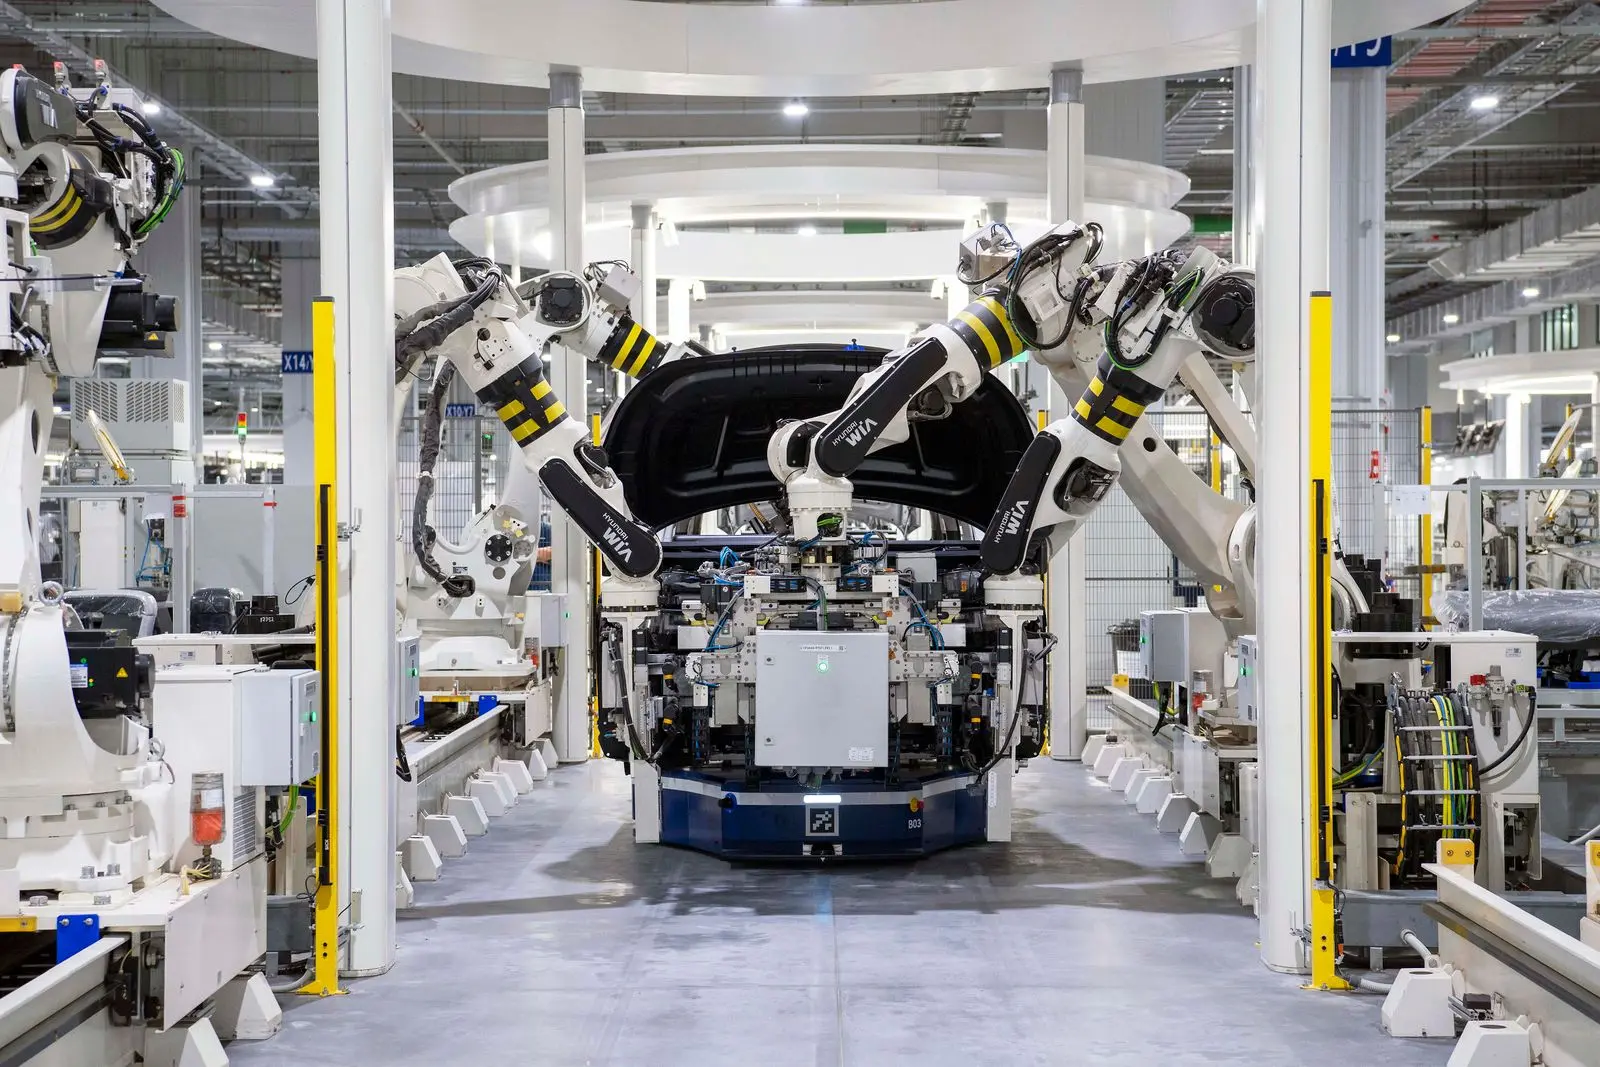
Otomotiv yan sanayinde görüntü işleme, hattaki kameraları iki iş için çalıştırır: operatörü pres ve robot hücresinin tehlike bölgesinden uzak tutmak ve kusurlu parçayı sevkiyattan önce durdurmak. Aynı edge sunucu İSG olayını da kalite kararını da üretir, her kararı parça numarası ve görüntüsüyle saklar. OEM denetiminde istenen kanıt böylece hazır olur.
Bu yapıyı TOSB'daki (Çayırova), Gebze OSB'deki, Kocaeli'de Gebze'den İzmit ve Gölcük'e uzanan sanayi hattındaki ve İstanbul Dudullu OSB'deki birinci ve ikinci kademe tedarikçiler için kurguladık. Sahalar farklı olsa da sorulan sorular birbirine çok benzer. Tablo da çoğunlukla aynıdır: bir yanda pres, kaynak ve montaj hatları, öbür yanda OEM'in kalite ekibi, IATF 16949 denetimi ve her yeni parça için hazırlanan PPAP dosyası. Aşağıda modül setini istasyon istasyon anlatıyoruz. Sektörün toplu görünümü için otomotiv ve yan sanayi sayfamıza bakabilirsiniz.
Pres hattında kamera neyi izler?
Pres emniyetinin ilk katmanı ışık perdesi, çift el kumandası ve kapı kilitlemesidir; kamera bunların yerine geçmez ve makinenin emniyet devresine bağlanmaz. Kameranın işi, bu katmanların görmediği anları kayda almaktır. Kalıp değişiminde perdenin devre dışı bırakıldığı süre, pres arkasındaki bobin besleme ve doğrultma ünitesine giren kişi, hurda konveyörünün başında sıkışan parçayı elle almaya çalışan operatör bu anların tipik örnekleridir. Pres çevresine çizilen her poligon için giriş, kalma süresi ve kişi sayısı kuralı tanımlanır; bölge ihlali tespiti sahada ölçülen %93 doğrulukla çalışır. Kural presin çalışma sinyaliyle birleştirildiğinde, duran presteki planlı bakım gereksiz alarm üretmez. Olay klibi ihlalin öncesini ve sonrasını birkaç saniyelik bir pencereyle içerir; İSG uzmanı kök nedeni görüntüden okur.
Robot hücresinde çitin içini kim görüyor?
Kaynak robotu hücresi çit ve kapı kilidiyle korunur, ama ihlalin toplandığı yer çoğu zaman yükleme istasyonudur. Döner tablalı fikstürde operatör bir tarafa sac yüklerken robot öbür tarafta kaynak yapar; tabla dönmeden elini ya da gövdesini ayırma hattının ötesine uzatan operatör, kapı kilidinin fark etmediği bir risk yaratır. Kamera bu ayırma hattını sanal bir çizgi olarak izler ve ihlali tabla dönüş sinyaliyle eşleştirir. Bakım veya öğretme (teach) modunda hücreye giren personelin içeride kaldığı süre ve kişi sayısı da kayda geçer. Böylece kapı kilidini köprüleyen kısa yolların hangi vardiyada, hangi hücrede alışkanlığa dönüştüğü görünür hâle gelir. Aynı kamera, hücre kapısında ve yükleme istasyonunda gözlük ve eldiven kuralını da vardiya boyunca denetleyebilir.
Kaynak dikişi ve yüzey kusurunda 0,05 mm ne anlama gelir?
Kaynaklı ve preslenmiş parçada aranan kusurlar bellidir: gözenek, eksik ya da kaymış dikiş, sıçrantı, yanık, çatlak, boyun verme ve çapak. Yüzey ve kusur denetimi modülü uygun lens ve aydınlatmayla 0,05 mm'ye kadar kusuru ayırt eder, dakikada 60 parçaya kadar hat hızında çalışır ve her parçanın görüntüsünü saklar. Bu değer tavan kamerasından değil, sabit mesafeli, kapalı kabinli ya da darbeli aydınlatmalı bir istasyondan elde edilir. Kataforezli ve boyalı yüzeyde parlama farklı davranır; aydınlatma açısını pilotta parça ailesine göre belirliyoruz. Kusur sınıfları müşterinin kabul kriterine göre tanımlanır; sınır numuneleri kalite ekibiyle birlikte etiketliyoruz. Ölçü tarafında delik merkezi ve flanş açısı gibi kritik ölçüler ±0,02 mm tekrarlanabilirlikle temassız ölçülebilir.
Montajda poka-yoke: 200 milisaniyenin altında OK/NOK
Montaj hatasında maliyet, hatanın bulunduğu yere göre büyür: istasyonda saniyeler, OEM hattında durma, sahada geri çağırma. Varlık/yokluk ve montaj denetimi ürünü tek bir şablonla değil, beklenen bileşen listesiyle karşılaştırır. Klips, conta, kelepçe, konnektör, vida ve etiket her biri ayrı bir kuraldır; tek karede 24 bileşene kadar denetlenir ve istasyon başına karar 200 milisaniyenin altında verilir. NOK çıktığında PLC'ye sinyal gider, konveyör durur ya da sonraki istasyon kilitlenir. Operatör ekranında eksik bileşen kare üzerinde işaretlenir; tamir istasyonu neyi düzelteceğini aramadan bilir. Yeni varyant hatta girdiğinde kod yazılmaz, reçete eklenir. Sağ-sol parça karışması ve aynı gövdeye farklı renk kapak takılması gibi varyant hataları da aynı kural yapısıyla yakalanır.
DataMatrix ve seri no okuma izlenebilirliği nasıl kapatır?
Bir kalite sorununda geri çağırma kapsamını daraltan şey izlenebilirliktir. Nokta vuruşlu (dot peen) ya da lazerle markalanmış DataMatrix, işlenmiş metal yüzeyde parlama ve yağ nedeniyle zor okunur; etikete basılı kodlar ise buruşma ve açıyla bozulur. Sahada ölçülen ilk okuma başarısı %99,8, okuma hızı dakikada 1.000 adede kadardır. Kod okunamadığında parça hattan ayrılır; okunamayan kod oranı markalama makinesinin bakım göstergesi olarak da raporlanır. Okunan kod, parçanın kusur ve montaj görüntüsüyle aynı kayda bağlanır ve MES'e yazılır. Böylece “bu parti hangi vardiyada, hangi kalıpla, hangi kaynak programıyla üretildi” sorusu tek sorguda cevaplanır. Okuma teknikleri ve kod aileleri için endüstriyel OCR yazısına bakabilirsiniz.
OEM denetiminde ve PPAP dosyasında kanıt görüntü
IATF 16949 denetiminde ve OEM'in süreç denetiminde en zor kısım, kontrolün yapıldığını göstermektir. Görüntü sistemi her OK/NOK kararını parça numarası, istasyon, zaman ve görüntüyle arşivler; müşteri şikâyeti geldiğinde 8D çalışması şüpheli partinin gerçek görüntüleriyle başlar. Video kanıt modülünde kayıt bulma süresi 30 saniyenin altındadır; denetçi belirli bir tarih ve vardiyayı sorduğunda rapor tarih aralığıyla filtrelenir. PPAP sürecinde görüntü sistemini kontrol planına muayene yöntemi olarak yazacaksanız, müşteriniz bu sistem için de ölçüm sistemi analizi isteyebilir; pilotu bu veriyi üretecek şekilde, bilinen iyi ve kötü numunelerle kuruyoruz. Sistem standardın şartlarını sizin adınıza karşılamaz; kalite ekibinin elindeki kanıtı sürekli ve aranabilir kılar.
Forklift, hat besleme ve JIT sevkiyatta rampa
Yan sanayide iç lojistik yoğundur: hat besleme treni, forklift ve transpaletler montaj hattının hemen yanındaki yaya yollarını keser. Forklift–yaya modülü aracı ve yayayı ayrı tespit eder; araç tespit doğruluğu sahada %96'dır, güvenli mesafe (örneğin 3 metre) koridora göre ayarlanır. Pilotta yakın temas olaylarında %55 azalma ölçüldü. Hat besleme treni ile montaj operatörünün kesiştiği noktalar ısı haritasıyla raporlanır; yaya yolu çoğu zaman bu veriyle yeniden çizilir. Sevkiyat tarafında JIT ve sekanslı teslimat rampada dakika hesabı tutar. Hangi rampanın dolu olduğu, aracın ne kadar beklediği ve kaç kasanın yüklendiği görüntüden ölçülür; kasa etiketi sevk emriyle karşılaştırılır. Bu ayrıntıyı rampa ve yükleme alanı analitiği yazısında anlattık.
Nereden başlamalı: bir pres hattı, bir montaj istasyonu
İlk adımda bütün fabrikayı değil, sorunun en pahalı olduğu iki noktayı seçmek doğru olur: çoğunlukla son 8D raporlarında adı geçen bir montaj istasyonu ve ramak kala kaydı en yoğun pres hattı. Keşifte mevcut kameraları, istasyon aydınlatmasını ve PLC sinyallerini inceliyoruz; kalite istasyonu için gerekirse endüstriyel kamera ve aydınlatma ekliyoruz. Pilot boyunca yanlış alarm, kaçan NOK ve kural ihlali sayısı, mevcut elle kontrol kayıtlarıyla yan yana raporlanır. Pilot sonunda elde, yatırım kararını destekleyecek somut bir karşılaştırma tablosu olur. Görüntü tesis içindeki edge sunucuda işlenir, yüz tanıma kullanılmaz. Karar verildiğinde aynı altyapı diğer hatlara ve Kocaeli ile Gebze'deki kardeş tesislere reçete olarak taşınır.
Sık sorulan sorular
Otomotiv yan sanayinde görüntü işleme mevcut kameralarla yapılabilir mi?
İSG tarafında büyük ölçüde evet: pres çevresi, robot hücresi, forklift–yaya ve rampa kuralları mevcut IP kameralarla çalışır. Kalite tarafında durum farklıdır. 0,05 mm yüzey kusuru, DataMatrix okuma ve 200 milisaniyenin altındaki montaj kararı için istasyona sabitlenmiş endüstriyel kamera ve kontrollü aydınlatma gerekir. Keşifte hangi noktanın mevcut kamerayla çözüleceğini ayrı ayrı raporluyoruz.
Kamera sistemi pres ışık perdesinin yerine geçer mi?
Hayır. Işık perdesi, çift el kumandası ve kapı kilitlemesi makinenin emniyet devresinin parçasıdır; görüntü analitiği bu devreye bağlanmaz ve onun yerine konmaz. Kamera, emniyet katmanlarının görmediği anları kaydeder: kalıp değişiminde devre dışı bırakılan perde, pres arkasına giren kişi, hücre kapısını köprüleyen alışkanlıklar. Bu kayıtlar İSG ekibinin kök neden çalışmasını besler.
Görüntü sistemi IATF 16949 ve PPAP süreçlerinde nasıl kullanılır?
Sistem her OK/NOK kararını parça numarası, istasyon, zaman ve görüntüyle saklar. Bu kayıt OEM denetiminde kontrolün yapıldığını gösterir, müşteri şikâyetinde 8D çalışmasını gerçek görüntüyle başlatır. Muayene yöntemini kontrol planına yazacaksanız müşteriniz ölçüm sistemi analizi isteyebilir; pilotu bu veriyi üretecek şekilde kuruyoruz. Standardın şartlarını karşılamak yine kalite sisteminizin işidir.
Yeni parça varyantı geldiğinde sistemi yeniden programlamak gerekir mi?
Hayır. Montaj denetimi beklenen bileşen listesine dayanır; yeni varyant için bileşen konumları, yönelimi ve varlık kuralları reçete olarak tanımlanır, kod değişmez. Yeni bir kusur tipi ya da farklı bir yüzey (kataforez, boya, alüminyum döküm) söz konusuysa modelin o parça ailesiyle ek eğitimi gerekebilir; bunu pilot planında ayrıca belirtiyoruz.
Veriler nerede işlenir, KVKK açısından ne yapılır?
Görüntü tesis içindeki edge sunucuda işlenir, buluta ham video gönderilmez. Yüz tanıma kullanılmaz; İSG olaylarında kişi değil kural ihlali kaydedilir, gerekirse yüzler bulanıklaştırılır. Olay klipleri tanımlı saklama süresi sonunda silinir, erişim rol bazlıdır. Kalite görüntüleri parçaya aittir ve MES kaydıyla birlikte, müşteri şartına göre belirlenen süre boyunca saklanır.