
Endüstriyel Görüntü İşleme
Endüstriyel görüntü işleme (makine görüşü), üretim hattındaki her parçanın endüstriyel kamerayla kontrollü ışık altında çekilip yazılımla denetlendiği sistemdir. Yazılım görüntüde kusur, ölçü sapması, eksik bileşen, kaymış etiket ya da okunamayan kod arar ve kararı OK/NOK sinyaliyle PLC'ye gönderir. Hatalı parça hattan ayrılır, kararın görüntüsü parça kaydıyla birlikte saklanır.
Bu istasyonları Gebze'deki GTÜ Teknopark'tan kuruyoruz. İşe sizin parçanızla başlıyoruz: sağlam, kusurlu ve sınırdaki numuneleri masa üstünde farklı kamera, lens ve ışık düzenleriyle çekip hangi kusurun güvenilir biçimde göründüğünü hat tasarımından önce gösteriyoruz. Numunede görünmeyen bir kusur için istasyon teklif etmiyoruz; o durumda hangi muayene yönteminin gerektiğini söylüyoruz. İstasyonun adım adım nasıl kurulduğunu görüntü işleme ile kalite kontrol rehberinde anlattık.
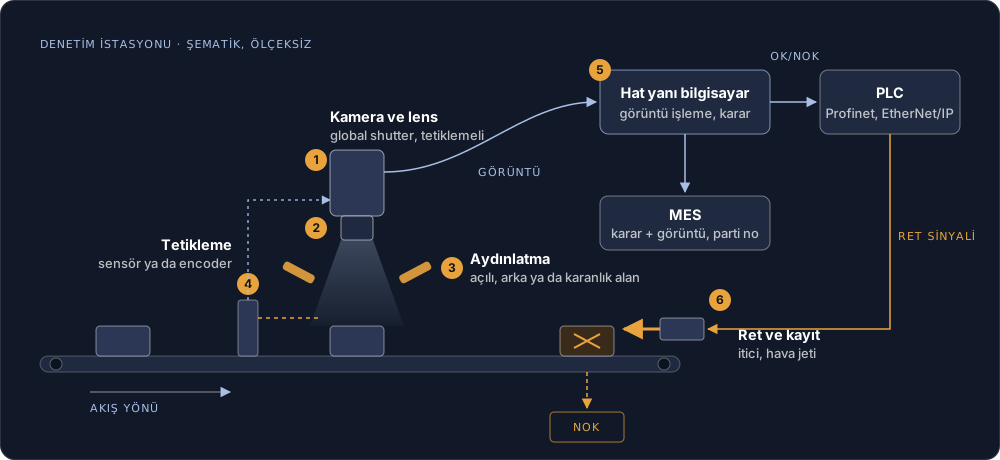
Bir denetim istasyonu neyden oluşur?
Kalite kontrol istasyonunda yazılım işin yarısıdır. Diğer yarısı, kusuru kameranın görebileceği hâle getiren optik ve kararı hatta uygulayan bağlantılardır.
Global shutter endüstriyel kamera
Tetiklemeyle çalışır, hareketli parçayı bulanıklaştırmadan çeker. Sac, folyo ya da kumaş gibi sürekli akan malzemede çizgi tarama kamerası kullanılır.
Görüş alanına ve en küçük kusura göre
Lens, aranan en küçük kusurun kaç piksele düşeceğini belirler. Ölçüm istasyonlarında perspektif hatası olmayan telesentrik lens tercih edilir.
Kusuru görünür yapan parça
Çizik açılı ışıkta, gözenek karanlık alan aydınlatmasında, ölçülecek siluet arka ışıkta ortaya çıkar. Parlak metalde polarize filtre parlamayı keser.
Sensör ya da encoder
Parça sensörü veya konveyör encoder'ı çekimi başlatır. Hat hızı pozlama süresini, pozlama süresi de ışığın ne kadar güçlü olması gerektiğini belirler.
Hat yanında işleme, PLC'ye sinyal
Görüntü hat yanındaki bilgisayarda işlenir. Sonuç dijital çıkış, Profinet ya da EtherNet/IP ile PLC'ye gider.
Parça ayrılır, görüntü saklanır
İtici, hava jeti ya da konveyör durdurma hatalı parçayı ayırır. Karar ve görüntü, parça ya da parti numarasıyla MES'e yazılır.
Hangi denetimleri kuruyoruz?
Yüzey ve Kusur Denetimi
Çizik, çapak, gözenek, kaynak hatası, leke. Model sağlam yüzeyi öğrenir ve ondan sapan bölgeyi işaretler; daha önce görülmemiş kusur tipi de bu yüzden yakalanır.
Boyutsal Ölçüm ve Tolerans Kontrolü
Çap, uzunluk, açı ve merkezler arası mesafe temassız ölçülür. Her parçanın ölçü değeri kaydedildiği için sonuç yalnız OK/NOK değil, süreç trendidir.
Varlık / Yokluk ve Montaj Denetimi
Eksik klips, ters takılmış conta, açık kapak. Parça hafif kaymış ya da dönmüş olsa da bileşen listesiyle karşılaştırılır; NOK'ta sonraki istasyon kilitlenir.
Pozisyon ve Etiket Hizası Denetimi
Etiketin, baskının ya da kapağın ürüne göre konumu ve açısı. Kayma yönü kaydedildiği için etiketleme makinesinin hangi ekseninin ayar istediği görülür.
Barkod, QR ve OCR Doğrulama
DataMatrix, QR, nokta vuruşlu kod, seri numarası ve son kullanma tarihi. Okunan değer sipariş ya da parti verisiyle tutmazsa ürün hatta ilerlemez.
Ürün Tanıma, Sınıflandırma ve Sayım
Birbirine değen ya da üst üste binen ürünleri tek tek sayar, şekil ve renkten tipini ayırır. Sınıf bilgisi iticiye ya da robota gider.
Güvenlik kamerasıyla yapılan görüntü analitiğinden farkı
Sitemizdeki iş güvenliği ve alan güvenliği çözümleri tesisteki mevcut IP kameraların akışında çalışır. Hat üstü kalite kontrolde bu mümkün değildir. Güvenlik kamerası kısa pozlama, tetikleme ve ışık kontrolü sunmaz; milimetrenin altındaki bir çiziği ya da ölçü sapmasını güvenilir biçimde göremez.
Bu yüzden endüstriyel görüntü işleme projesinde kamera, lens ve aydınlatma istasyona göre seçilip yeni kurulur. Koli sayımı gibi kaba işlerde istisna olabilir; hangisinin geçerli olduğunu numune denemesi gösterir. Maliyet tarafındaki etkisini yapay zekâ kamera sistemi maliyeti yazısında ayrıca ele aldık.
2D, çizgi tarama ya da 3B kamera: hangisi ne zaman?
Konveyörde tek tek gelen kapak, flanş ya da kutu gibi ayrık parçada alan taramalı 2D kamera kullanılır: parça sensörle tetiklenir ve tek karede çekilir. Sac, folyo, kumaş ya da kâğıt gibi kesintisiz akan malzemede çizgi tarama (line-scan) kamera gerekir; kamera tek satırlık görüntüyü encoder darbesiyle art arda alır, yazılım satırları sürekli bir görüntüde birleştirir. Dönen silindirik parçanın çevresi de bu yöntemle düz bir görüntüye açılır.
Yükseklik, derinlik, düzlemsellik ya da hacim ölçülecekse iki boyutlu görüntü yetmez. Lazer çizgisinin parça üzerindeki kaymasından profil çıkaran lazer üçgenleme, yüzeye desen yansıtan yapılandırılmış ışık ya da 3B kamera kullanılır. Hangisinin gerektiğini numune denemesinde, aranan en küçük kusurun ve ölçü toleransının görüntüde nasıl göründüğüne bakarak belirliyoruz.
Kamera arayüzü: GigE Vision, USB3 Vision, CoaXPress
Endüstriyel kameralar bilgisayara standart arayüzlerle bağlanır. GigE Vision Ethernet üzerinden çalışır; uzun kablo mesafesine ve birden çok kamerayı ağ anahtarıyla aynı bilgisayara bağlamaya uygundur. USB3 Vision kısa mesafeli, kurulumu basit tek istasyonluk düzenlerde yaygındır. Çok yüksek çözünürlük ve kare hızı gereken hatlarda CoaXPress gibi çerçeve yakalayıcı kartla çalışan arayüzler kullanılır.
Bu arayüzlerin üstünde GenICam standardı durur: pozlama, kazanç ve tetik modu gibi kamera ayarlarına, bağlantı tipinden ve üreticiden bağımsız ortak bir programlama arayüzüyle erişilir. Böylece farklı üreticilerin kameraları aynı yazılım katmanıyla yönetilebilir.
Kural tabanlı yöntem mi, derin öğrenme mi?
Çoğu istasyonda ikisi birlikte çalışır. Ölçü, konum ve kod okumayı kural tabanlı araçlarla kuruyoruz: hızlıdırlar, az veriyle devreye girerler ve her kararın gerekçesi gösterilebilir. Döküm, deri ya da ahşap gibi doğal doku farkı olan yüzeylerde ve şekli değişen kusurda derin öğrenme modeli ekliyoruz; kusurlu örnek azsa denetimsiz anomali tespiti kullanıyoruz. İki yöntemin farkını ve kamera, ışık seçimini görüntü işleme ile kalite kontrol rehberinde ayrıntılı anlattık.
Proje nasıl ilerler?
Masa üstü deneme
Sağlam, kusurlu ve sınır numuneleri farklı kamera, lens ve ışık düzenleriyle çekiyoruz. Hangi kusurun hangi ışıkta göründüğü burada belli olur.
Başarı yazılı tanımlanır
Hangi kusur, hangi toleransla, hangi hat hızında denetlenecek; kaçan kusur ve gereksiz ret için sınır ne olacak. Teklif bu metne göre hazırlanır.
İstasyon, sinyal, ret
Kamera yeri, muhafaza, tetikleme, PLC sinyalleri, ret mekanizması ve MES'e yazılacak alanlar belirlenir.
Karar verir, parça reddetmez
Sistem hatta çalışır ama parçayı ayırmaz. Kararları kalite ekibinin kontrolüyle karşılaştırılır, eşikler sahada ayarlanır.
Ölçüm cihazı gibi sınanır
Ölçüm istasyonunda Gage R&R, OK/NOK kararında öznitelik uyum çalışması yapılır. Sonuç baştaki kabul ölçütünü karşılarsa ret mekanizması devreye alınır.
Referans parça ve bakım
Vardiya başında bilinen bir sağlam ve bir kusurlu parça sistemden geçirilir; ışığın zayıflaması ya da kameranın oynaması üretimden önce fark edilir.
Kameranın göremedikleri
Kamera yalnız ışığın ulaştığı yüzeyi denetler. Döküm içindeki boşluk ya da kaynağın içindeki birleşme eksikliği için X-ray veya ultrasonik muayene, yükseklik ve düzlemsellik gibi ölçüler için lazer profil ya da 3B kamera, parçanın görünmeyen yüzü için ikinci kamera ya da parçayı çeviren bir istasyon gerekir. Bu ayrımı keşifte, teklif yazılmadan önce yapıyoruz.
Görüşmeye ne getirmeli?
Aşağıdakilerin hepsi ilk görüşmede hazır olmak zorunda değil, ama ne kadarı varsa deneme o kadar hızlı başlar.
- Her kusur tipinden birkaç sağlam, kusurlu ve sınırda numune
- Ölçüm yapılacaksa teknik resim ya da tolerans tablosu
- Hat hızı: dakikada kaç parça geçtiği, parçalar arası boşluk, konveyör tipi
- PLC markası ve haberleşme yolu (dijital giriş-çıkış, Profinet, EtherNet/IP)
- Hatalı parçanın bugün nerede yakalandığı: hatta, final kontrolde ya da müşteride
Hangi hatlarda kullanılıyor?
Pres, kaynak ve montaj
Preslenmiş ve kaynaklı parçada yüzey kusuru, montajda eksik bileşen, DataMatrix ile parça izlenebilirliği. İstasyon istasyon anlatımı otomotiv yan sanayi yazısında, sektördeki diğer senaryolar otomotiv sayfasında.
Etiket, kod ve kapak
Etiket hizası, son kullanma tarihi ve parti numarası okuma, kapak ve mühür varlığı, koli içi adet. Gıda ve ilaç hatlarındaki diğer senaryolar gıda ve ilaç sayfasında.
Yüzey ve ölçü
Çapak, çizik, renk sapması ve kritik ölçülerin tam denetimi. İç kusur gerekiyorsa görüntü işleme yerine tahribatsız muayene önerilir.
Sık sorulan sorular
Endüstriyel görüntü işleme ile makine görüşü aynı şey mi?
Aynı alanı anlatır. Makine görüşü, İngilizcedeki machine vision teriminin karşılığıdır ve üretimde kamerayla muayene, ölçüm, kod okuma ve robot yönlendirme yapan sistemlerin tamamını kapsar. Biz muayene, ölçüm, okuma ve sayım tarafında çalışıyoruz.
Mevcut güvenlik kameralarımızla kalite kontrol yapılabilir mi?
Genellikle hayır. İnce kusur ve ölçü denetimi tetiklemeyle çalışan endüstriyel kamera, uygun lens ve kontrollü ışık ister; güvenlik kamerası bunları sunmaz. Koli sayımı gibi kaba işlerde istisna olabilir, kararı numune denemesi verir.
Sistem üretim hattını yavaşlatır mı?
Doğru kurulmuş bir istasyonda hayır. Çekim sensör ya da encoder ile tetiklenir, karar parça ret noktasına varmadan verilir ve ret mekanizması hattı durdurmadan parçayı ayırır. Hat hızı yüksekse kamera tipi, pozlama ve ışık buna göre seçilir.
Görüntüler nerede işlenir, buluta gider mi?
Varsayılan kurulumda görüntü hat yanındaki bilgisayarda ya da tesis içindeki sunucuda işlenir, ham görüntü buluta gönderilmez. Kararlar ve kayıtlar MES'e REST API ya da MQTT ile yazılır.
Maliyeti neye göre değişir?
İstasyon ve kamera sayısı, gereken çözünürlük ve lens, aydınlatma tipi, hat hızı, ret mekanizması ve kusur için model eğitimi gerekip gerekmediği fiyatı belirler. Bu yüzden teklif, numune denemesi ve hat bilgisi alındıktan sonra istasyon bazında hazırlanır.
Sistem hataların tamamını yakalar mı?
Hiçbir muayene sistemi koşulsuz yüzde yüz garanti vermez; güvenilirlik ölçülerek gösterilir. Doğru kararı bilinen sağlam, kusurlu ve sınır parçalardan oluşan bir set sisteme defalarca verilir, kaçan kusur ve gereksiz ret oranı ayrı ayrı raporlanır.