
Otomotiv ve Yan Sanayi için Görüntü İşleme
Pres hattından sevkiyat rampasına kadar operatörü de parçayı da aynı kamera altyapısıyla denetleyen, her kararı görüntüsüyle saklayan modül seti.
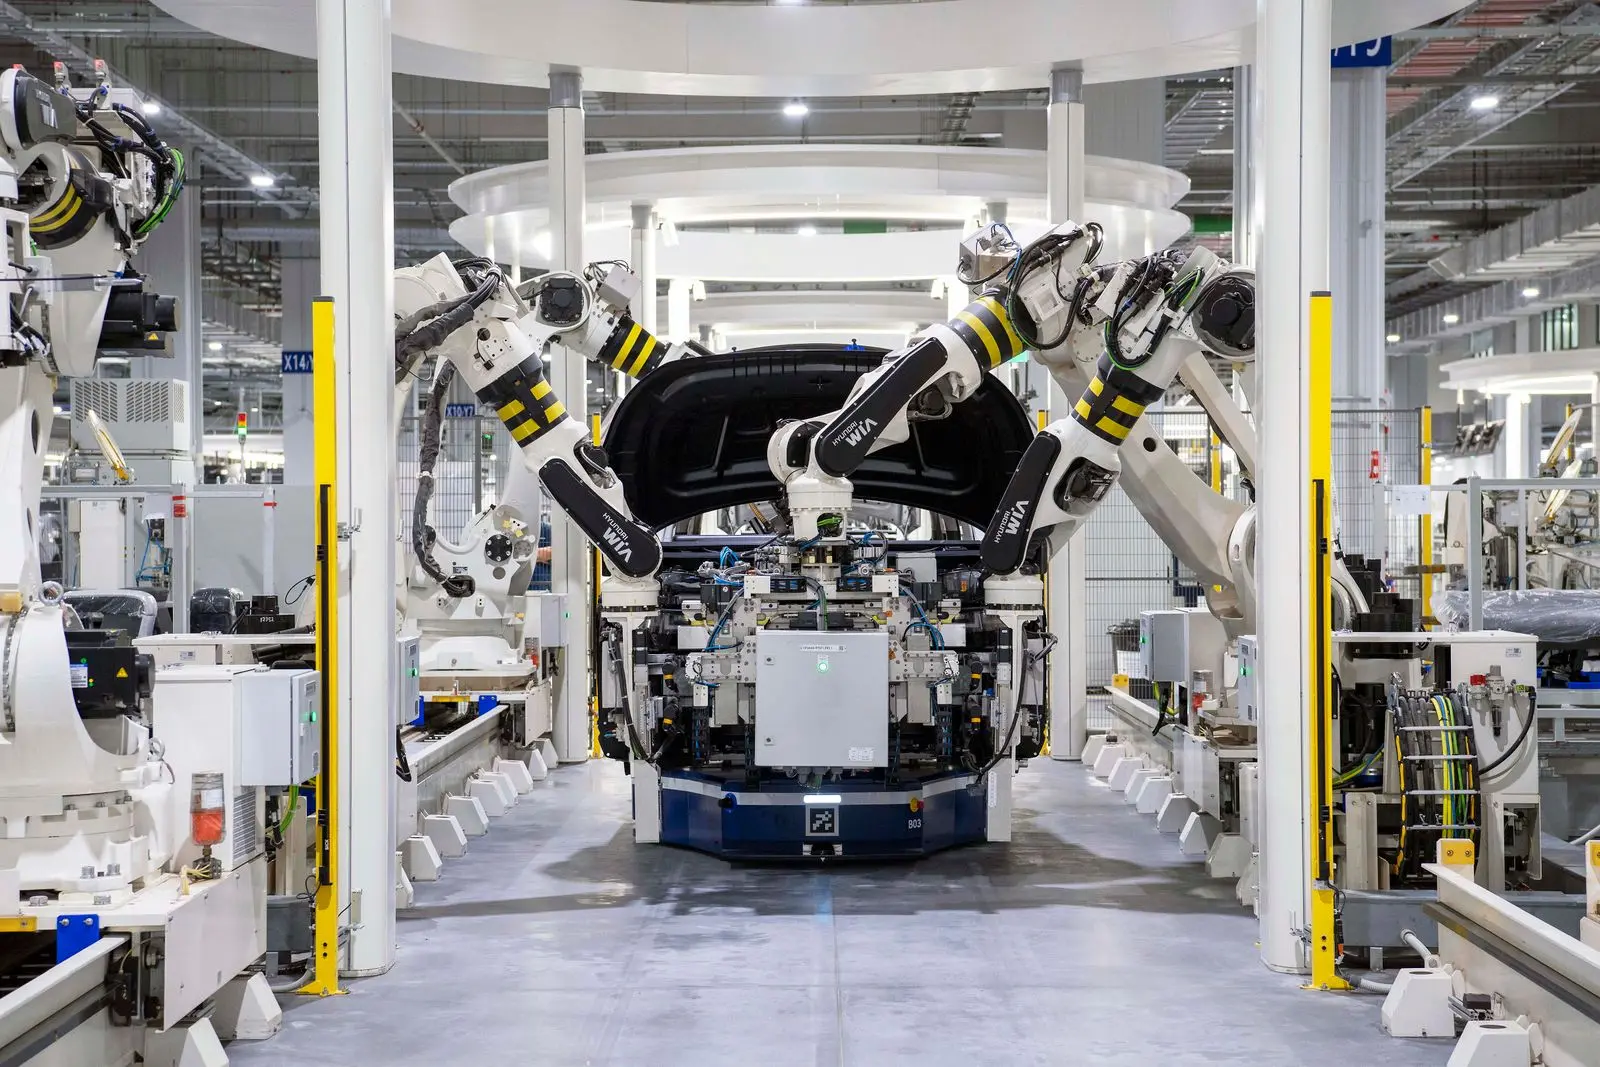
Otomotiv yan sanayinde görüntü işleme; pres ve robot hücresindeki emniyet bölgesi ihlalini, kaynak ve yüzey kusurunu, montajdaki eksik parçayı ve seri numarası okumasını aynı edge sunucuda denetler. Bu modül setini TOSB, Gebze OSB, Kocaeli ve Dudullu'daki yan sanayi hatları için kurguladık; mevcut saha kameraları ve istasyon kameralarıyla çalışır, her karar görüntüsüyle saklanır.
Yan sanayide kamera iki ekibin işine yarar. İSG ekibi pres çevresindeki, robot hücresindeki ve hat besleme yollarındaki ihlalleri vardiya vardiya görür. Kalite ekibi her OK/NOK kararını parça numarası ve görüntüsüyle bulur; OEM denetiminde, IATF 16949 sürecinde ve PPAP dosyasında kontrolün yapıldığını belgeler. GTÜ Teknopark'taki ekibimiz sahaya yakın olduğu için keşif ve pilot, hattı durdurmadan vardiya düzenine göre planlanır. Görüntü tesis dışına çıkmaz, yüz tanıma kullanılmaz; sistem mevcut VMS, MES ve PLC altyapısına bağlanır.
Bölge sayfalarımız: Kocaeli · Gebze · İstanbul · bölge rehberi
Sahadaki başlıca riskler
Pres ve kalıp bölgesi
Kalıp değişiminde devre dışı kalan ışık perdesi, pres arkasındaki bobin besleme hattı ve hurda konveyörü, elle müdahale riskinin toplandığı noktalardır.
Robot hücresine giriş
Döner tablalı fikstürde ayırma hattını geçen el ya da bakımda köprülenen kapı kilidi, çitin koruduğu varsayılan alanda risk yaratır.
Eksik veya yanlış montaj
Atlanan klips, conta ya da karışan sağ-sol parça istasyonda yakalanmazsa OEM hattında durma veya sahada geri çağırma olarak geri döner.
İzlenebilirlik kopukluğu
Okunamayan DataMatrix ya da elle girilen seri no, bir kalite sorununda geri çağırma kapsamını gereksiz yere genişletir.
Hat besleme trafiği
Hat besleme treni, forklift ve transpalet montaj hattının yanındaki yaya yollarını sürekli keser; kör köşeler çarpışma riski taşır.
JIT sevkiyatta rampa
Sekanslı teslimatta yanlış kasa sırası, eksik yükleme ya da hasarlı ambalaj, OEM tarafında hat duruşu ve itiraz demektir.
Bu sahada kurduğumuz modüller
HAZIR ÇÖZÜM sahada çalışan modüllerimiz · PROJEYE ÖZEL sahanın verisiyle eğittiğimiz, pilotta doğruluğu ölçülerek devreye alınan modeller
Pres ve robot hücresi emniyet bölgesi
Pres çevresine ve robot hücresi yükleme istasyonuna çizilen poligonlarda giriş, kalma süresi ve kişi sayısı izlenir; kural makine sinyaliyle birleşir.
Kaynak dikişi ve yüzey kusuru
Gözenek, eksik dikiş, sıçrantı, çatlak ve çapak 0,05 mm'ye kadar ayırt edilir; her parçanın görüntüsü kaydedilir.
Montaj varlık/yokluk (poka-yoke)
Klips, conta, kelepçe ve konnektör beklenen bileşen listesiyle karşılaştırılır; NOK kararı 200 milisaniyenin altında PLC'ye gider.
DataMatrix ve seri no okuma
Nokta vuruşlu ve lazer markalı kodlar hat hızında okunur, parça görüntüsüyle aynı kayda bağlanıp MES'e yazılır.
Boyutsal ölçüm
Delik merkezi, flanş açısı ve diğer kritik ölçüler ±0,02 mm tekrarlanabilirlikle temassız ölçülür.
Forklift–yaya ve hat besleme
Forklift, hat besleme treni ve yaya ayrı tespit edilir; güvenli mesafe ihlalinde sahada uyarı, sürerse amire görüntülü bildirim gider.
KKD takibi
Pres ve kaynak alanında eldiven, gözlük ve baret kullanımı vardiya boyunca denetlenir; ihlalden bildirime süre 2 saniyenin altındadır.
Sekanslı sevkiyat ve kasa doğrulama
JIT ve sekanslı sevkiyatta kasa etiketi ve yükleme sırası rampada okunup sevk emriyle karşılaştırılır; sahaya göre projeye özel kurgulanır.
Kullanım senaryoları
Pres hattı ve bobin besleme
Pres önü, pres arkası ve kalıp değişim alanı ayrı bölgeler olarak tanımlanır; kalıp değişimindeki elle müdahaleler süresiyle kayda geçer.
Kaynak robotu hücresi
Döner tablalı fikstürde operatör tarafı ile robot tarafı arasındaki ayırma hattı izlenir; ihlal tabla dönüş sinyaliyle eşleştirilir.
Montaj ve son kontrol istasyonu
Tetiklemeli istasyon kamerası bileşen listesini denetler, DataMatrix'i okur ve OK/NOK kararını parça kaydına yazar.
Sevkiyat rampası
Rampa doluluğu, yükleme süresi ve kasa sayımı ölçülür; hasar itirazı için sevkiyat görüntüsü sevk numarasıyla saklanır.
Nasıl kuruyoruz
Keşif
Mevcut kameraları, istasyon aydınlatmasını ve PLC sinyallerini inceliyor; son 8D raporları ve ramak kala kayıtlarıyla sorunun en pahalı olduğu iki noktayı seçiyoruz.
Pilot
Bir pres hattında ve bir montaj istasyonunda kuralları kuruyor, gerekirse endüstriyel kamera ve aydınlatma ekliyoruz; devreye alma hattı durdurmadan yapılır.
Ölçüm
Yanlış alarm, kaçan NOK ve ihlal sayısını elle kontrol kayıtlarıyla yan yana raporluyor; gerekiyorsa ölçüm sistemi analizi için iyi ve kötü numune setiyle test ediyoruz.
Yaygınlaştırma
Varyantları reçete olarak ekliyor, MES ve VMS entegrasyonunu tamamlıyor; aynı yapıyı diğer hatlara ve kardeş tesislere taşıyoruz.
Mevzuat, KVKK ve sorumluluk sınırı
Pres, robot hücresi ve iç lojistik kuralları 6331 sayılı İş Sağlığı ve Güvenliği Kanunu ve Kişisel Koruyucu Donanımların İşyerlerinde Kullanılması Hakkında Yönetmelik çerçevesinde, İSG ekibinin risk değerlendirmesinden türetilir. Kamera ışık perdesinin, kapı kilitlemesinin ve makine emniyet devresinin yerine geçmez; onları destekler ve kayıt altına alır. Kalite kayıtları IATF 16949 denetiminde ve PPAP sürecinde kanıt olarak kullanılabilir; standardın şartlarını karşılamak kalite sisteminizin işidir. 6698 sayılı KVKK kapsamında görüntü tesis içinde işlenir, yüz tanıma kullanılmaz, olay klipleri tanımlı süre sonunda silinir ve erişim rol bazlıdır.
Sık sorulan sorular
Otomotiv yan sanayinde görüntü işleme hangi noktalarda kullanılır?
Beş ana noktada kullanılır: pres ve robot hücresinin emniyet bölgesi, kaynak dikişi ve yüzey kusuru, montaj istasyonunda eksik parça kontrolü, DataMatrix ve seri no okumayla izlenebilirlik, hat besleme ve sevkiyat rampasında forklift–yaya güvenliği. İSG kuralları mevcut kameralarla, kalite denetimi ise istasyona sabitlenmiş endüstriyel kamera ve kontrollü aydınlatmayla çalışır.
Mevcut CCTV kameralarımız kalite denetimi için yeterli mi?
İSG kuralları için çoğu zaman yeterlidir. Kalite denetiminde durum farklıdır: 0,05 mm yüzey kusuru, 200 milisaniyenin altındaki montaj kararı ve nokta vuruşlu DataMatrix okuma, sabit mesafede tetiklemeli çekim yapan endüstriyel kamera ile kapalı kabin ya da darbeli aydınlatma gerektirir. Keşifte hangi noktanın mevcut kamerayla çözüleceğini, hangisine ekipman gerektiğini ayrı ayrı raporluyoruz.
Kamera sistemi pres ışık perdesinin yerine geçer mi?
Hayır. Işık perdesi, çift el kumandası ve kapı kilitlemesi makinenin emniyet devresinin parçasıdır; görüntü analitiği bu devreye bağlanmaz. Kamera, emniyet katmanlarının görmediği anları kaydeder: kalıp değişiminde devre dışı kalan perde, pres arkasına giren kişi, köprülenen hücre kapısı. Bu kayıtlar İSG ekibinin kök neden analizini ve eğitim planını besler.
IATF 16949 ve PPAP süreçlerinde görüntü kayıtları nasıl kullanılır?
Her OK/NOK kararı parça numarası, istasyon, zaman ve görüntüyle saklanır. Bu kayıt OEM denetiminde kontrolün yapıldığını göstermek ve müşteri şikâyetinde 8D çalışmasını gerçek görüntüyle başlatmak için kullanılır. Görüntü sistemini kontrol planına muayene yöntemi olarak yazacaksanız müşteriniz ölçüm sistemi analizi isteyebilir; pilotu bu veriyi üretecek şekilde kuruyoruz.
Kurulum için hattı durdurmak gerekir mi?
İSG kuralları mevcut kameralarda yazılım tarafında kurulduğu için hat durmaz. Kalite istasyonuna kamera ve aydınlatma eklenecekse montaj planlı duruşa, hafta sonuna ya da kalıp değişimi aralığına yerleştirilir. PLC ve MES entegrasyonu önce izleme modunda çalışır; konveyör durdurma sinyali, kalite ekibi sonuçları onayladıktan sonra devreye alınır.